


Por favor, deixe -nos uma mensagem
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

Se você projetar ou comprar peças impressas em 3D, acertar a espessura da parede pode economizar tempo, material e custos de retrabalho. Abaixo explicamos como definir espessuras de parede seguras e funcionais para impressão 3D FDM, SLA, SLS, MJF e metal.
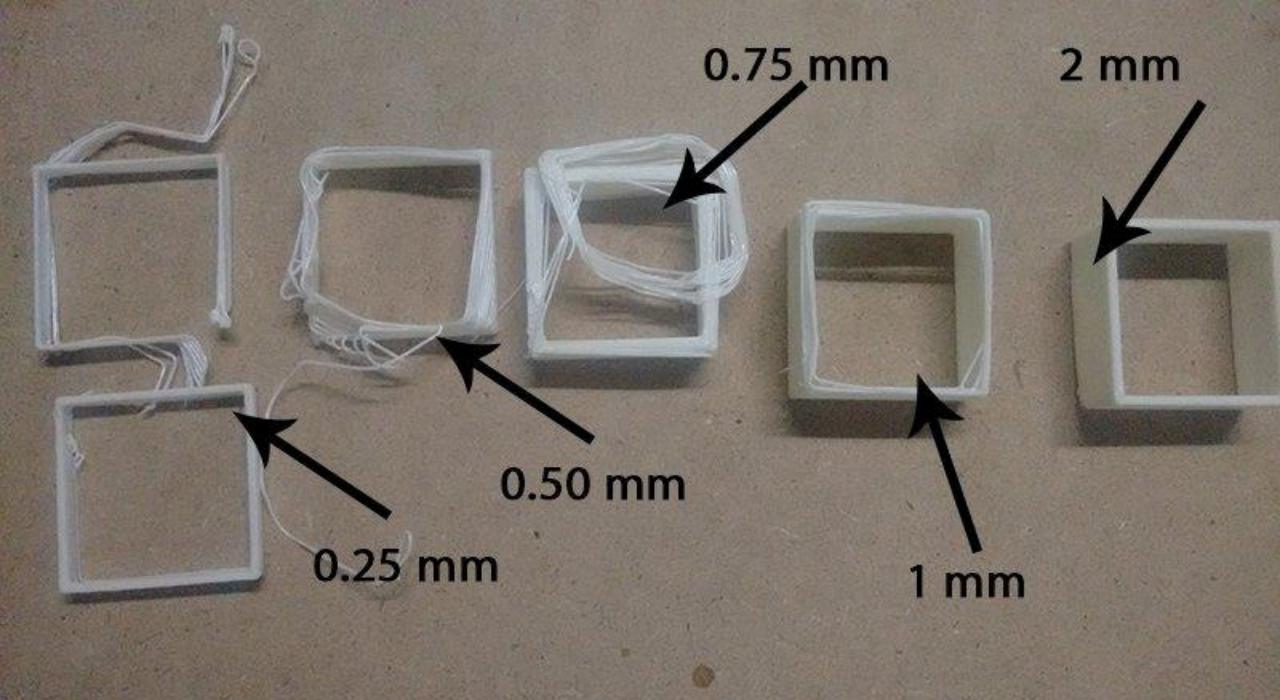
Qual é a espessura mínima da parede para impressão 3D? Esta questão parece simples, mas na verdade precisa ser determinada com base no processo, material e tamanho da peça específicos.
Cada processo de impressão 3D forma peças de maneira diferente. Essa diferença afeta diretamente o quão finas as paredes podem ser.
Abaixo estão os valores de referência iniciais para cada processo:
Processo | Espessura mínima típica da parede | Mais adequado para |
Taxa de câmbio FDM/FFF | 0,8 – 1,5mm | Protótipos funcionais, gabaritos, acessórios |
SLA / Resina | 0,5 – 1,0mm | Protótipos e modelos altamente detalhados |
SLS | 0,7 – 1,0mm | Peças funcionais de nylon, geometria complexa |
CMJ | 0,5 – 1,0mm | Peças de náilon de nível de produção |
SLM/Metal | 0,4 – 1,0mm | Peças funcionais metálicas, suportes, caixas |
Com o mesmo processo, um material diferente pode significar uma espessura de parede segura diferente. As propriedades que mais importam são estas:
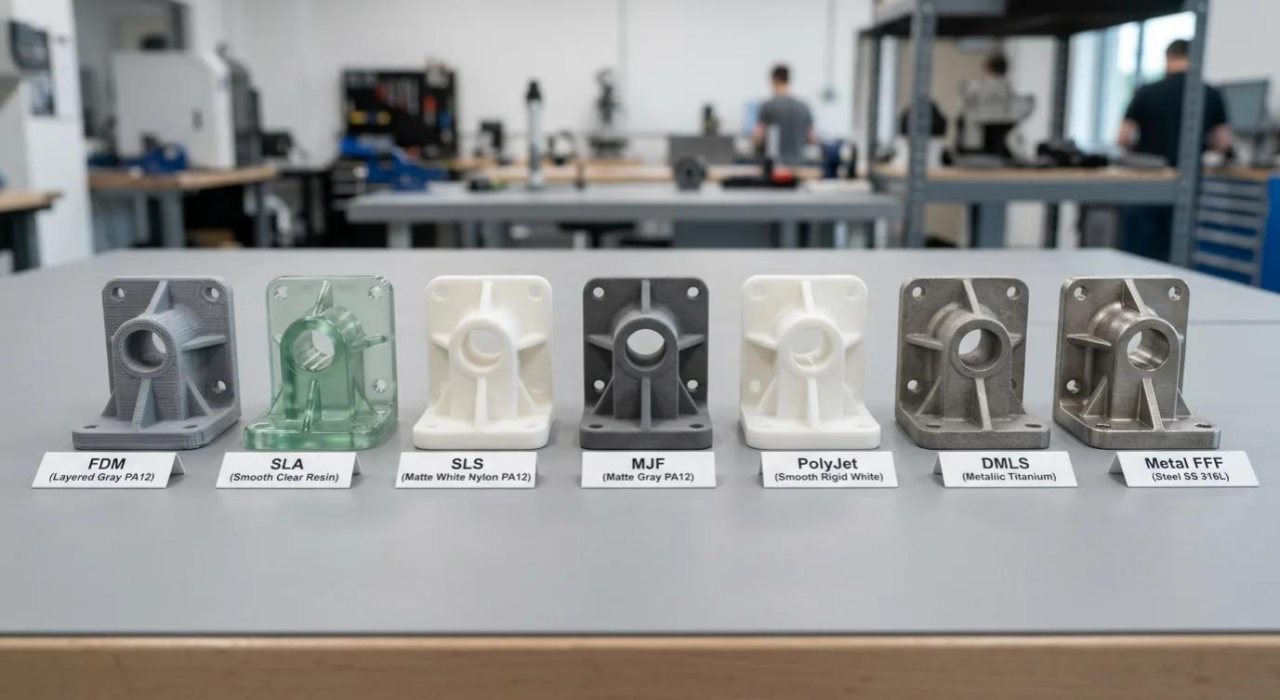
Ao verificar a espessura da parede, o principal fator chave é o tamanho da peça. Uma parede de 0,8 mm em um clipe pequeno e em um painel grande apresenta riscos completamente diferentes. Quanto maior o vão sem suporte, mais facilmente a superfície da parede dobra, deforma ou racha devido ao seu próprio peso durante a impressão.
Ao verificar um projeto, você não pode simplesmente olhar para o próprio número da espessura da parede:
A espessura da parede das peças impressas em FDM é determinada conjuntamente pelos seguintes parâmetros:
Fator de projeto | Consideração recomendada |
Tamanho do bico | Combine a espessura da parede com um múltiplo do diâmetro do bico |
Contagem de paredes | Use no mínimo 2-3 perímetros para resistência estrutural |
Altura da camada | Altura inferior da camada para melhor resolução em seções finas |
Orientação | Imprima paredes verticalmente para alinhar as camadas com a direção da carga |
A impressão SLA e resina pode produzir paredes muito mais finas do que FDM. As peças funcionais geralmente usam 0,5 a 1,0 mm. As peças com detalhes de aparência podem ser ainda mais finas. Mas a espessura utilizável real ainda é limitada por vários fatores.
Paredes longas e finas tendem a deformar ou enrolar durante ou após a cura.
As peças ocas devem ter furos de drenagem. Caso contrário, a resina residual aumentará a pressão ou quebrará a casca.
A pós-cura pode encolher ainda mais ou aumentar a tensão em seções extremamente finas.
Ser imprimível não significa que seja adequado para uso final. O SLA funciona muito bem para detalhes finos. Adapta-se a protótipos e peças de aparência. Mas as paredes funcionais de suporte muitas vezes precisam ser mais espessas do que o mínimo do processo.
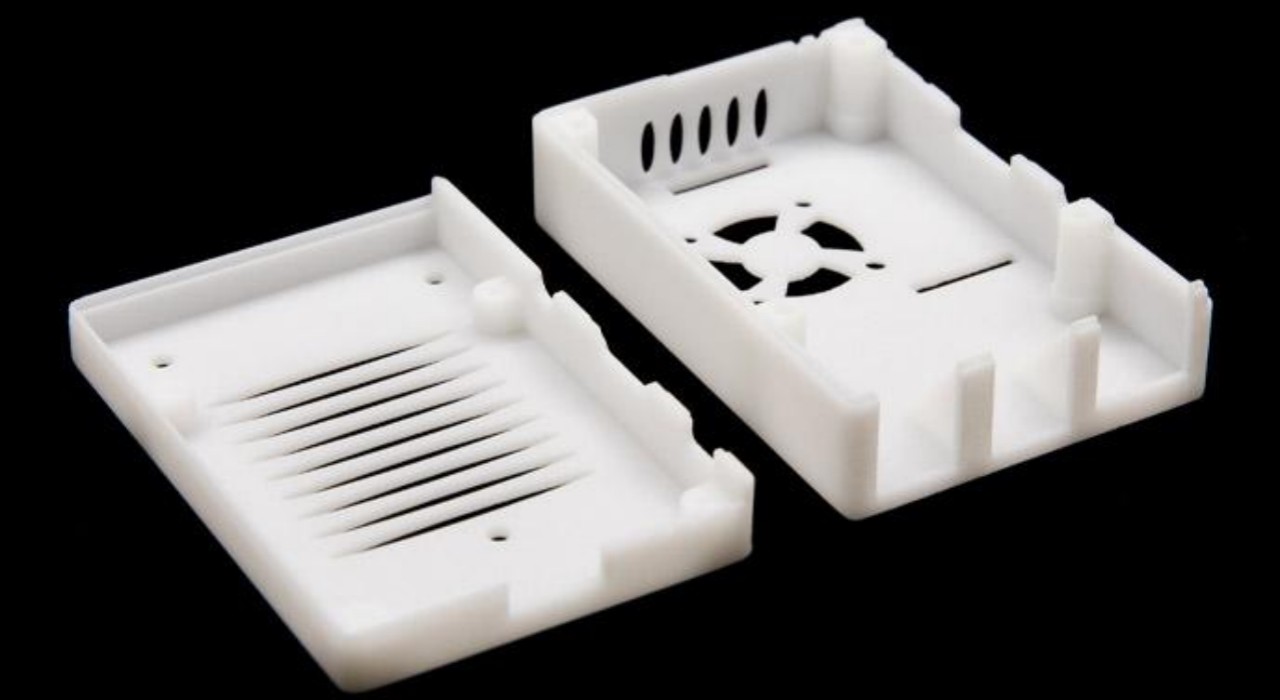
SLS e MJF formam partes em um leito de pó. Durante a impressão, o pó circundante suporta continuamente paredes finas. Assim, eles podem lidar com geometrias complexas de paredes finas que outros processos consideram fáceis de ceder ou que precisam de suporte extra.
Mas isso não significa que não haja risco. Na produção real, você ainda precisa prestar atenção a vários aspectos:
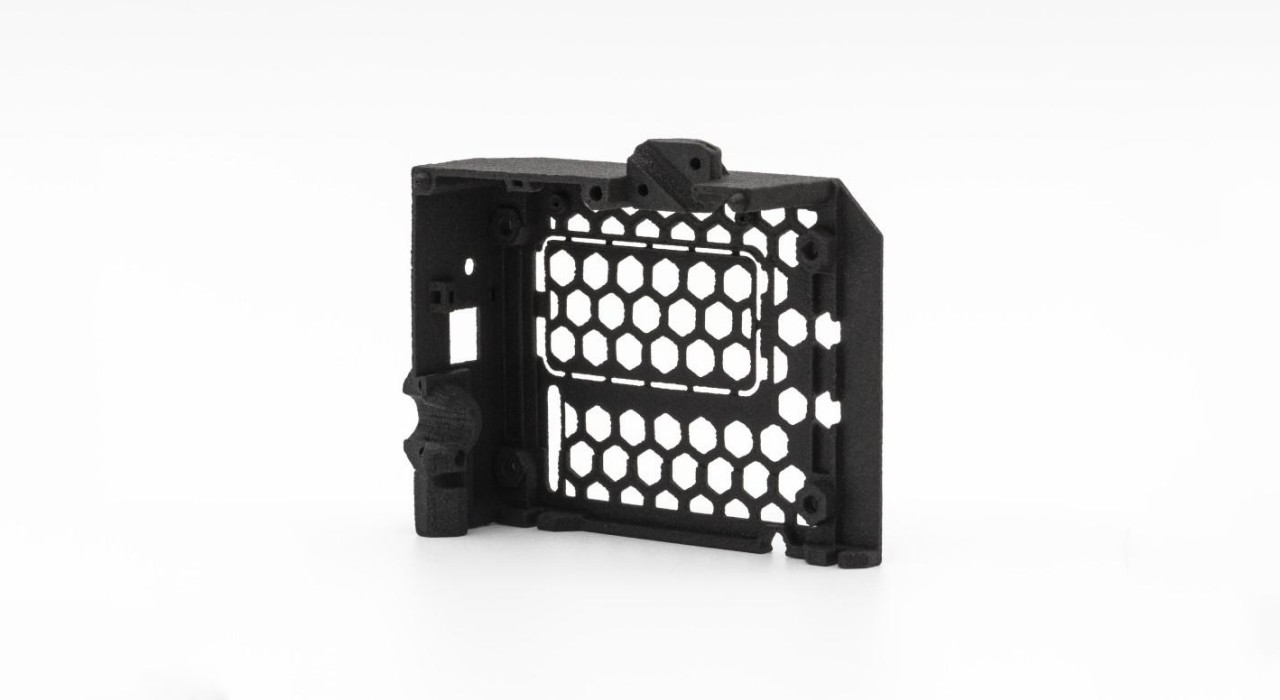
A impressão 3D de metal usa principalmente SLM ou fusão em leito de pó. O derretimento do pó metálico, camada por camada, cria um calor muito alto. A tensão interna é muito maior do que nos processos plásticos.
Fatores-chave aos quais prestar atenção:
O processo e o material determinam o quão fina a parede pode ser. Os seguintes hábitos de design podem ajudá-lo a manter a espessura da parede dentro de uma faixa segura e reduzir o risco de falha na impressão.
A espessura irregular da parede causa um resfriamento irregular na peça. A tensão concentra-se nas transições de espessura. Áreas diferentes têm dimensões inconsistentes. A peça inteira pode até deformar e deformar.
Evite transições desnecessárias entre áreas muito finas e muito grossas. Se a espessura precisar mudar, use uma transição gradual e evite mudanças repentinas.
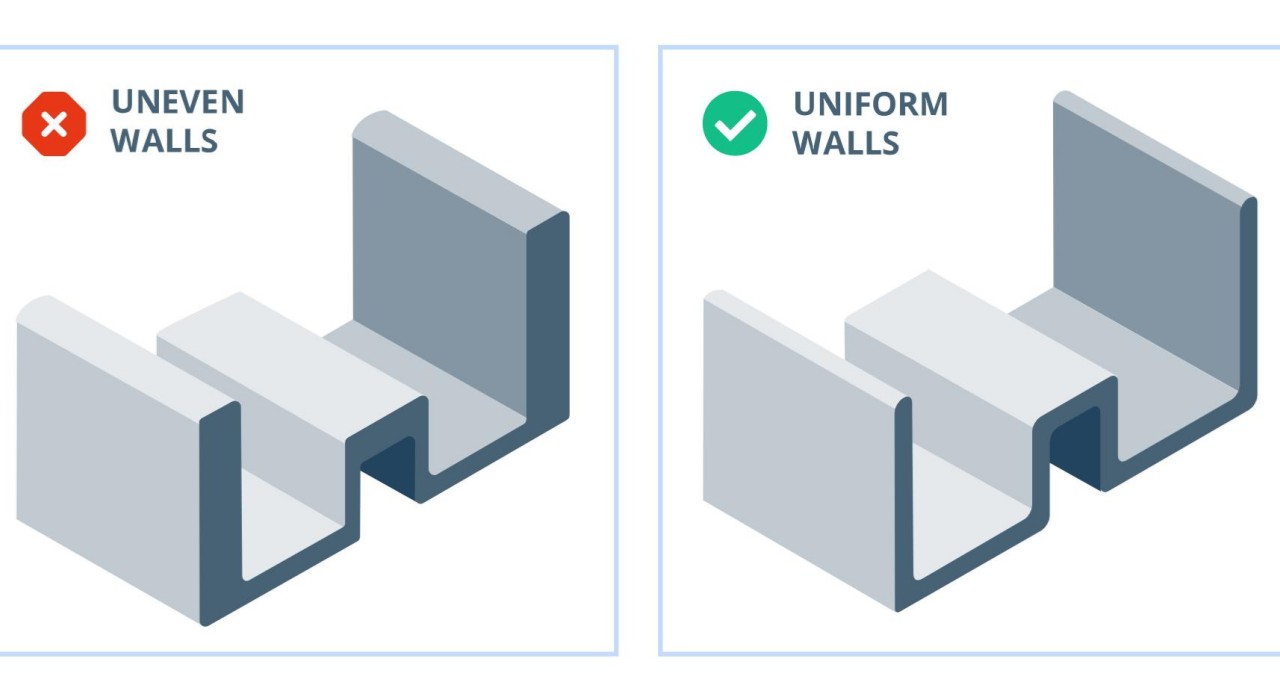
Observar apenas a espessura da parede não é suficiente. O comprimento da parede é igualmente importante. Com a mesma espessura de parede, uma parede curta é muito mais estável do que uma parede longa e fina sem suporte.
Se você precisar fazer uma parede longa e fina, considere adicionar:
Quando paredes finas precisam de maior resistência, a primeira reação de muitas pessoas é tornar a parede inteira mais espessa. Mas engrossar tudo agrega peso e custo de material a todas as áreas, inclusive aquelas que não precisam de reforço. Em vez disso, use costelas locais. Você pode obter a mesma rigidez com muito pouco material.
Adicionar costelas tem várias vantagens claras:
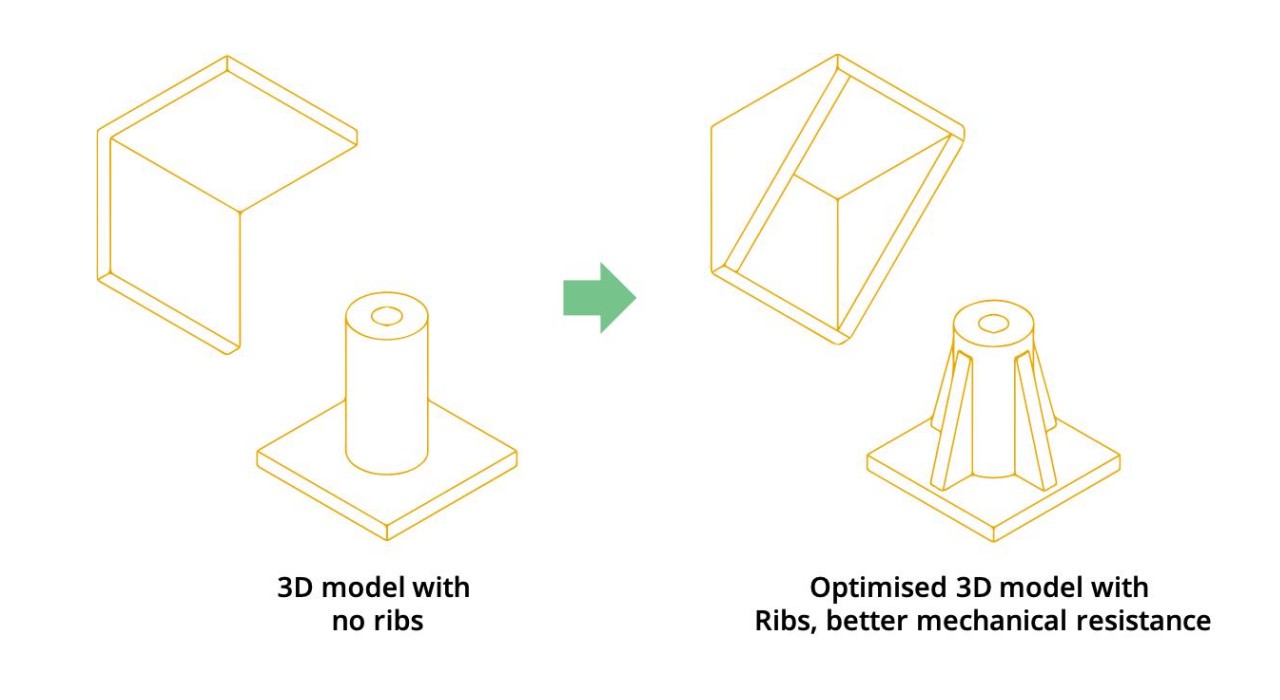
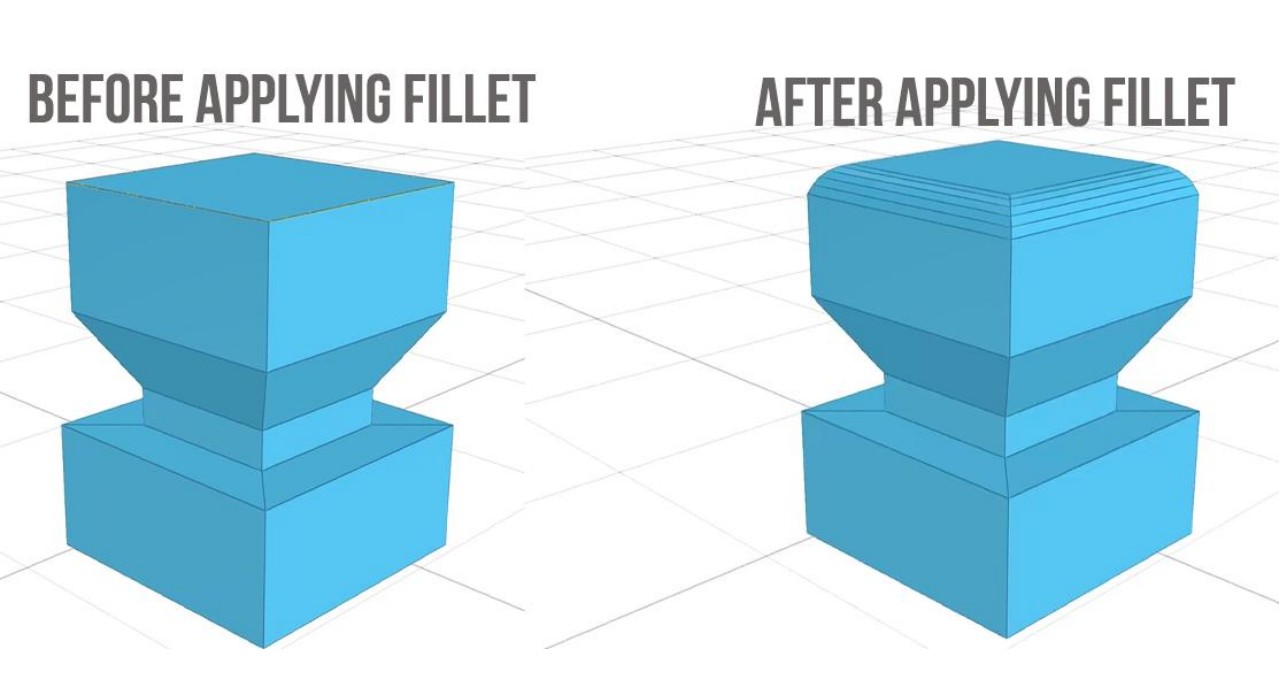
A tensão é mais concentrada onde paredes finas se conectam a placas de base, nervuras ou outras superfícies de parede. Os cantos internos afiados nessas conexões quebram mais facilmente do que os cantos arredondados.
Adicionar filetes ou transições suaves em conexões de paredes finas pode reduzir efetivamente o risco de rachaduras. As peças funcionais que são repetidamente tensionadas ou manuseadas com frequência precisam prestar mais atenção a isso do que as peças de exibição estáticas.
Engrossar toda a peça para proteger alguns pontos fracos desperdiça material e adiciona peso em todos os lugares. Você só deve adicionar material onde a peça realmente suporta carga.
Concentre-se no fortalecimento destas áreas:
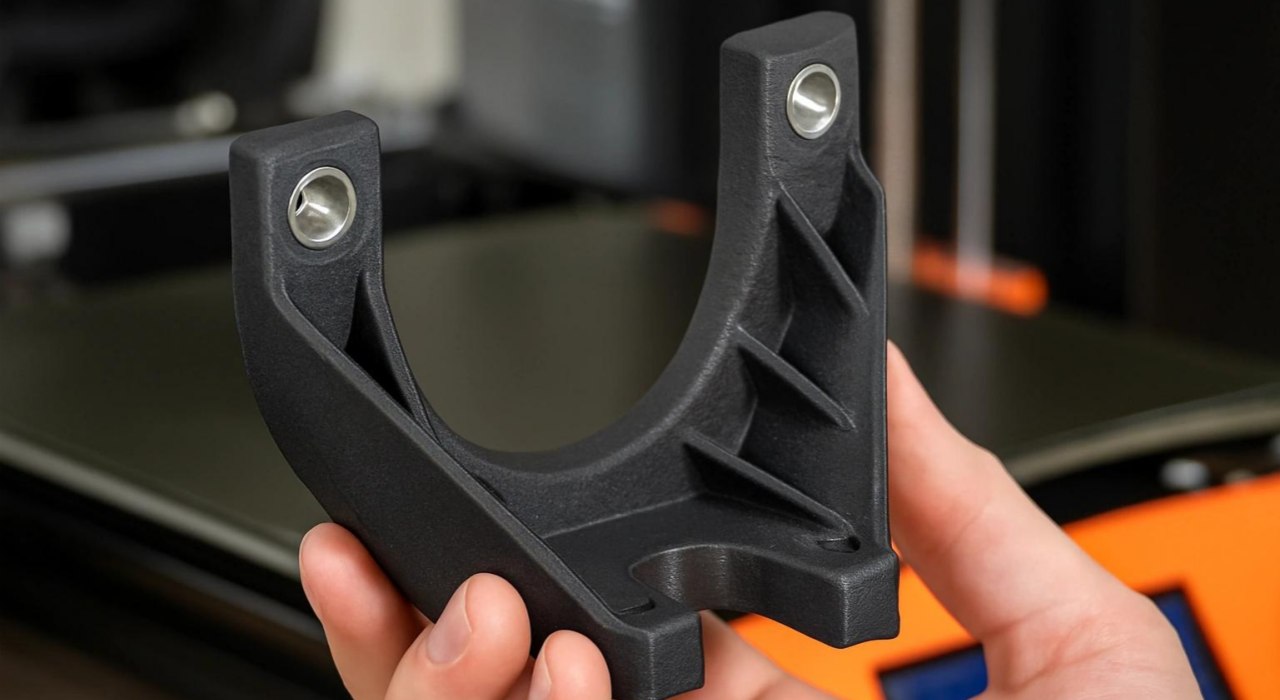
Às vezes, falhas em paredes finas podem ser resolvidas ajustando os detalhes do projeto. Às vezes, é necessário um equilíbrio entre aumentar a espessura da parede e alterar o processo de fabricação.
Se a parede fina realmente não suportar a carga atual, aumentar a espessura local é a solução mais direta. Isso funciona melhor quando o problema é material insuficiente e não a geometria em si. Você só precisa engrossar as áreas de suporte reais. Você não precisa ajustar as configurações de impressão de toda a peça.
Falha em paredes finas nem sempre significa que você precisa engrossar a parede. Quando o design requer detalhes finos, paredes finas complexas, canais internos ou recursos minúsculos, engrossar a parede para evitar falhas na impressão pode ir contra a intenção do design original.
Neste caso, alterar o processo de fabricação pode ser mais adequado do que forçar ajustes no projeto. Detalhes que são difíceis de obter com FDM podem ser impressos com sucesso com SLA ou MJF, sem qualquer modificação no design.
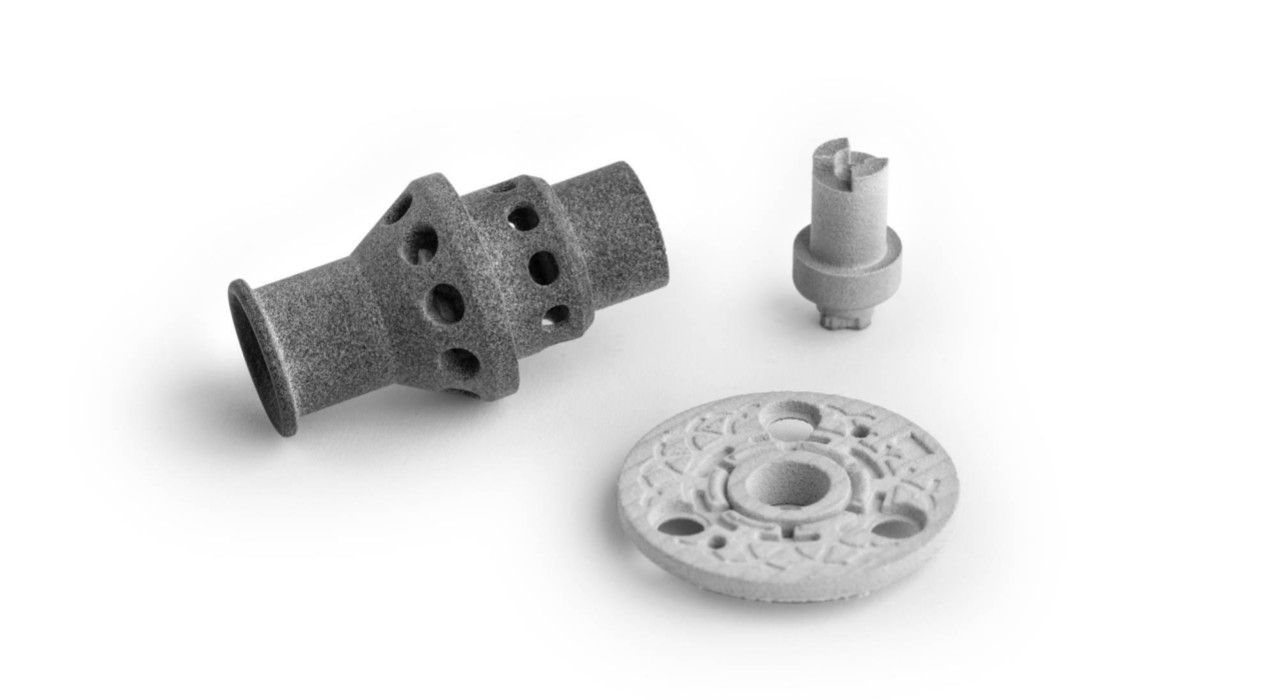
Xunjie tem mais de dez anos de experiência em impressão 3D. Ajudamos engenheiros e equipes de produto a transformar projetos de paredes finas em peças verdadeiramente duráveis. Fornecemos impressão 3D FDM, SLA, SLS, MJF e metal. Também fornecemos fundição a vácuo de silicone e usinagem CNC. Podemos combinar o processo certo com base na espessura da parede da peça e nas necessidades funcionais.
Envie-nos seus arquivos. Marcaremos os locais onde paredes finas podem causar problemas antes de imprimir. Se precisar de um orçamento, não hesite em contactar-nos a qualquer momento.
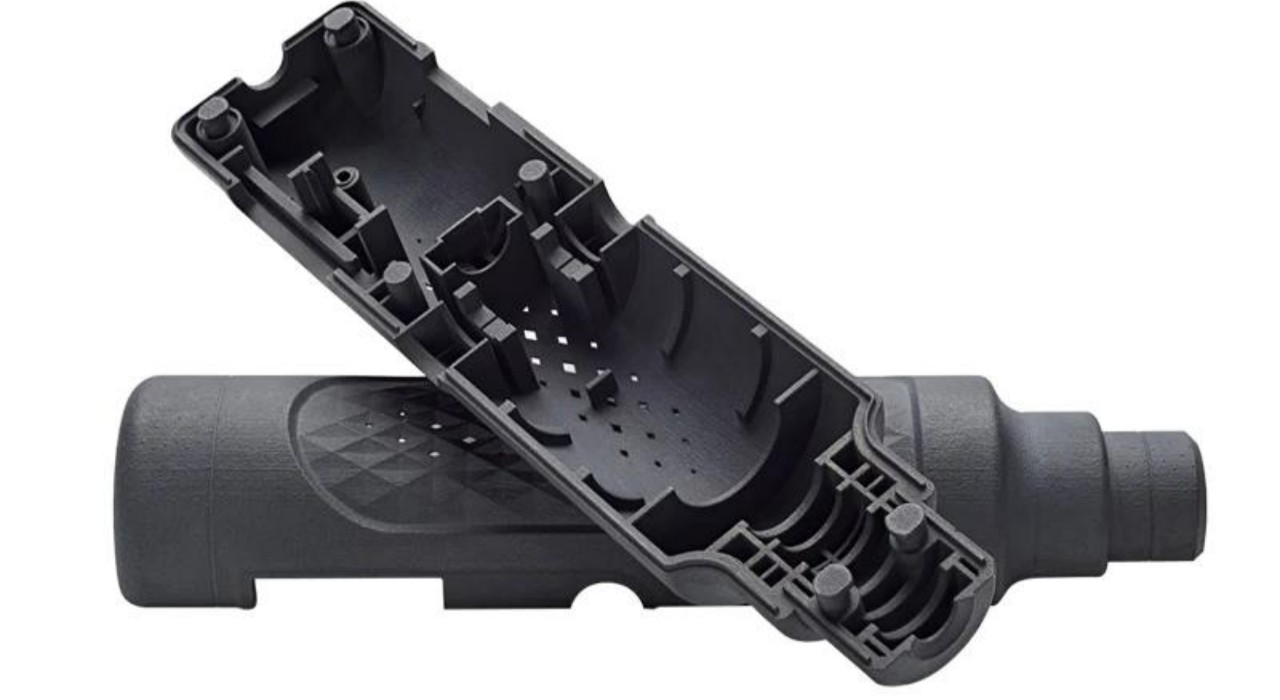
1、 A parte de parede fina que comprei quebrou na parede fina. Isso é um problema de qualidade?
Não necessariamente. Se a fratura estiver limpa e as linhas da camada forem óbvias, é mais provável que os parâmetros de impressão não tenham sido bem ajustados. Essa é responsabilidade do fornecedor. Mas se a fratura estiver esbranquiçada e apresentar deformação por tração, você pode ter aplicado muita força ou na direção errada durante a montagem. Peças de paredes finas são sensíveis à direção da força. Depois de recebê-los, não os dobre com força, principalmente para os lados.
2. Uma peça de parede fina com apenas uma leve deformação ainda pode ser usada por enquanto?
Depende de onde está a deformação e como ela será aproveitada. Se houver apenas um leve empenamento geral que não afete a montagem ou o suporte de carga, o uso por curto prazo é adequado. Se a deformação estiver concentrada em um ponto de conexão, ou se já aparecerem marcas brancas ou vincos, ela está próxima de quebrar e não deve ser usada novamente. Para uma leve deformação, você pode tentar mergulhá-lo em água quente e depois pressioná-lo até ficar plano, mas apenas para materiais de baixa temperatura como o PLA. Se for uma peça de suporte de carga, sugerimos que nos contacte diretamente para uma substituição. Não continue usando.
3. Quando uma peça de parede fina está sob carga repetida, a quais parâmetros do material devo prestar atenção?
Sob carga repetida, o principal modo de falha de peças de paredes finas é a fratura por fadiga. Você deve se concentrar na resistência à fadiga, no alongamento na ruptura e na sensibilidade ao entalhe. Nylon, polipropileno (PP) e algumas resinas de engenharia apresentam boa resistência à fadiga. O PLA e a resina de fotopolímero comum são piores. A orientação de impressão também afeta muito a resistência à fadiga. A superfície de ligação intercamadas é o ponto fraco. Você pode nos pedir para otimizar o ângulo de posicionamento. Seja a direção principal da tensão paralela ao plano da camada, e não perpendicular à intercamada.
4. Quais informações preciso marcar em meu desenho 3D ao solicitar peças personalizadas de paredes finas?
Você precisa marcar pelo menos a espessura mínima da parede da área de paredes finas, as tolerâncias das dimensões críticas, os requisitos de material e a direção da carga. Se a área de parede fina precisar se ajustar a outras peças, anote a folga de ajuste e os requisitos de qualidade da superfície diretamente no desenho. Isso nos ajuda a evitar julgar apenas pela experiência. Você também pode fornecer um objeto de referência ou fotos. Isso nos ajuda a entender seu cenário de uso mais rapidamente e reduz alterações posteriores.
5. As peças de paredes finas quebrarão mais facilmente no inverno ou em ambientes de baixa temperatura?
Sim, a maioria dos materiais de impressão 3D tornam-se quebradiços a baixas temperaturas. Isto é especialmente verdadeiro para PLA e resina comum. Caso suas peças precisem ser utilizadas ou armazenadas abaixo de 0°C, sugerimos que você escolha nylon, polipropileno ou resina resistente a baixas temperaturas. É melhor nos informar a temperatura operacional antes de fazer o pedido. Podemos ajustar a recomendação do material de acordo, para que você possa evitar a situação em que paredes finas racham ao menor toque no inverno.
Enviar e-mail para este fornecedor


Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.